Reduzir o consumo de energia em máquinas de reciclagem plástica exige observar cada etapa do processo. O motor, o aquecimento do cilindro e o sistema hidráulico podem trabalhar além do necessário. Uma medição real começa no painel elétrico, usando um analisador de energia durante um turno completo. Cadastre quilowatts-hora por quilograma processado. Sem números, qualquer economia permanece apenas uma suposição.
Este conteúdo apresenta práticas básicas na rotina de operadores e técnicos de manutenção. A limpeza dos filtros evita pressão excessiva e reduz o esforço da bomba. A secagem correta dos resíduos também é importante. O plástico úmido prolonga o aquecimento e pode causar instabilidade na extrusão. Inversores de frequência ajudam a ajustar a velocidade do motor de acordo com a carga. O isolamento térmico do cilindro conserva calor, especialmente em ambientes frios. Pequenos detalhes contam.
O tema como reduzir o consumo de energia da máquina de reciclagem de plástico orienta uma análise prática, segura e verificável. Sensores calibrados, rolamentos lubrificados e resistentes em boas condições evitam perdas silenciosas. Também vale comparar o consumo antes e depois de cada ajuste. Nem toda solução funciona igualmente em máquinas diferentes. Essa é uma limitação importante. Uma redução aparente pode resultar em menor produção e não em maior eficiência. Por isso, avaliamos consumo, qualidade do material e produtividade juntos. Consulte o manual do fabricante e profissionais antes de alterar as configurações elétricas ou térmicas. A economia sustentável depende de manutenção contínua, treinamento da equipe e decisões baseadas em dados confiáveis.
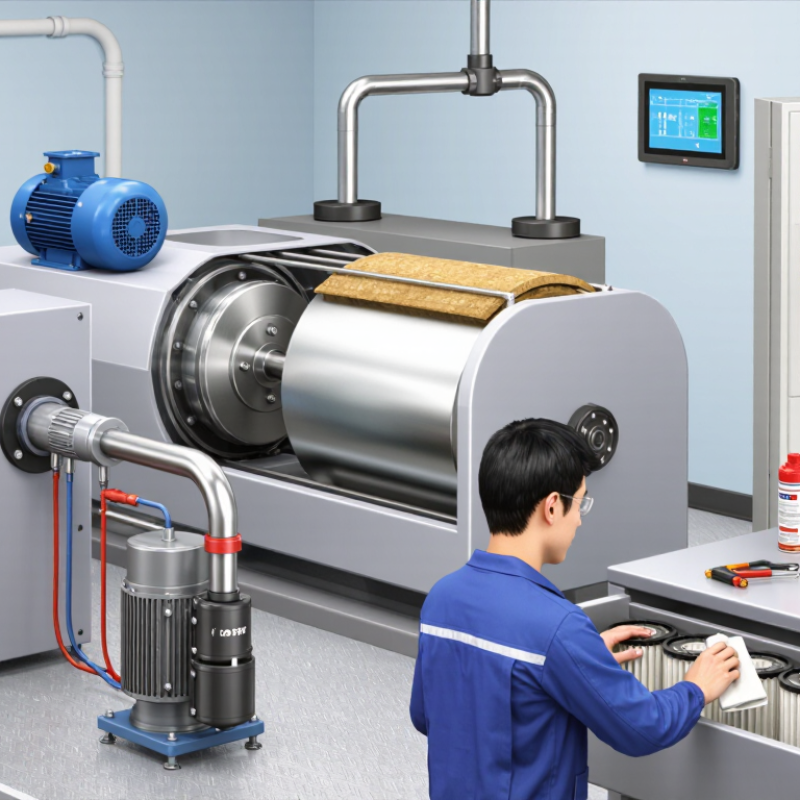
Como economizar energia em máquinas de reciclagem plástica?
O indicador de 0,2–1,0 kWh/kg reciclado ajuda a transformar o consumo em decisão operacional. Calcule a divisão da energia elétrica usada pela massa realmente reciclada. Registre o período, a produção e os equipamentos incluídos. Uma medição isolada engana. Por isso, use um medidor confiável durante vários turnos, incluindo partidas, paradas e esperanças.
Na prática, umidade, contaminação e granulometria alteram bastante o resultado. Material úmido pode exigir mais aquecimento e reduzir a produtividade. Observe também a corrente dos motores, a temperatura do processo e o tempo em vazio. Pequenas interrupções sem alimentação parecem inofensivas, mas acumulam consumo. Compare lotes semelhantes, não apenas médias mensais.
Esse intervalo é uma referência, não uma promessa universal. Uma linha eficiente pode superar 1,0 kWh/kg em condições difíceis. Outra pode ficar abaixo de 0,2 kWh/kg com material limpo e operação estável. Vale investigar os desvios antes dos componentes do trocarte. Às vezes, a causa é na regulamentação, na manutenção atrasada ou no operador sem treinamento adequado. Já encontrei planilhas precisas, porém alimentadas com pesos estimados. Isso exige revisão. Controle a balança, confirme os horários e registre cada parada. Avalie também o consumo dos periféricos, pois eles podem distorcer o indicador.
Mapear o consumo específico de eletricidade usando o indicador industrial de 0,2 a 1,0 kWh por quilograma de produto reciclado.
Este perfil de processo representativo totaliza 0,84 kWh/kg de produto reciclado. Lavagem, secagem e extrusão são as principais cargas de energia, portanto, o monitoramento da carga do motor, do teor de umidade, da eficiência de aquecimento e do tempo ocioso pode ajudar a direcionar uma linha para o limite inferior da faixa indicadora de 0,2 a 1,0 kWh/kg. O consumo real varia de acordo com o tipo de polímero, a contaminação, a vazão, a umidade e a configuração do equipamento.
Como economizar energia em máquinas de reciclagem plástica?
Ajuste a extrusão entre 180–250 °C conforme o polímero processado. Essa faixa deve ser um ponto de partida, não uma regra fixa. O polietileno reciclado costuma exigir temperaturas inferiores a alguns polímeros técnicos. O polipropileno pode trabalhar próximo de 200–240 °C, dependendo da origem e da umidade. Ó material real decida.
Controle a temperatura do fundido, não apenas o painel. Barris de umidade quente aumentam o consumo e podem degradar o polímero. A temperatura baixa eleva muito o torque, a pressão e o risco de entupimento. Um registro simples, por lote, ajuda a comparar quilowatts-hora por tonelada. A Agência Internacional de Energia informa que a indústria respondeu por cerca de 37% do consumo final global de energia em 2022. Pequenas perdas repetidas têm impacto relevante.
O BREF Polymers, da Comissão Europeia, recomenda monitorar as variações do processo e evitar calor excessivo. Na prática, isole os cilindros, verifique as resistências e mantenha os filtros limpos. Os resíduos úmidos também prolongam a fusão. Nem sempre o menor número é o melhor. Já reduzi a temperatura em testes, mas o torque aumentou e anulou a economia. Por isso, valide cada ajuste com vazão, qualidade e consumo específico. Relatórios de energia sem essas três direções podem induzir decisões erradas.
Como economizar energia em máquinas de reciclagem plástica?
Motores e inversores recebem atenção imediata. Estimativas da Agência Internacional de Energia indicam que os sistemas motorizados representam cerca de 70% do consumo elétrico industrial. Em uma linha de reciclagem, extrusoras, trituradores e transportadores trabalham muitas horas sob cargas variáveis. Os motores IE3 ou IE4 consomem perdas elétricas, enquanto os inversores ajustam a rotação à demanda real. Estudos técnicos do programa 4E da IEA apontam economias relevantes em sistemas corretamente dimensionados. Na prática, o potencial costuma ficar entre 10% e 30%.
A medição deve começar antes da troca. Cadastre kWh por tonelada, corrente, temperatura e horas de operação durante uma semana. Um triturador que opera vazio consome energia sem produzir material. Isso aparece rapidamente no indicador.
O ganho não é automático. Segundo relatórios de eficiência motora da UNIDO, dimensionamento, manutenção e controle influenciam tanto quanto a classe do motor. Um IE4 mal dimensionado pode perder mais que um IE3 adequado. Há uma ressalva importante. O percentual de 30% é possível, não garantido. Poeira, facas desgastadas e alimentação irregular reduziram o resultado. Por isso, compare o consumo antes e depois, mantendo a mesma produção e umidade do plástico. O relatório Eficiência Energética 2023, da IEA, também reforça a importância de controles variáveis em cargas com operação parcial.
Economizar energia em máquinas de reciclagem plástica começa pelo controle da secagem do PET. O objetivo técnico é atingir umidade inferior a 0,005%, ou 50 ppm. Acima desse limite, a hidrólise pode reduzir as especificidades do material durante o processamento. O resultado aparece em peças frágeis, bolhas e acabamento irregular.
Um secador eficiente usa ar desumidificado, circulação estável e isolamento térmico adequado. O ponto de orvalho deve ser monitorado continuamente, preferencialmente próximo de -40 °C. Temperaturas entre 160 °C e 180 °C podem ser permitidas, conforme o estado do PET e o tempo de residência. O excesso também custa caro. Ar muito quente degrada o polímero e aumenta o consumo elétrico.
Pequenos detalhes fazem diferença. Filtros saturados controlados pelo fluxo de ar. Mangueiras abertas permitem entrada de umidade. Sensores descalibrados criam uma falsa sensação de segurança. Vale medir o material na saída, usando um analisador de umidade adequado, e registrar os valores por lote. Na prática, nem todo PET reciclado responde da mesma maneira. Por isso, o tempo de secagem precisa ser ajustado com testes, não apenas com tabelas. Às vezes, tentamos economizar na temperatura e pioramos na qualidade. A reflexão é necessária: secar menos não significa consumir menos, quando o material precisa ser reprocessado.
| Dimensão de Otimização | Dados práticos de operação | Alvo recomendado para flocos de PET | Efeito de economia de energia | Método de verificação |
|---|---|---|---|---|
| Teor de umidade final | Umidade abaixo de 0,005% equivale a menos de 50 ppm em massa. | 30–50 ppm antes da fusão ou extrusão | Reduz a degradação hidrolítica, diminuindo o risco de interrupções no processamento e rejeição de material. | Meça com um analisador de umidade calibrado usando uma amostra representativa. |
| Ponto de orvalho do ar de secagem | A secagem com dessecante geralmente opera com pontos de orvalho do ar entre aproximadamente −40°C e −60°C. | −40 °C ou menos na saída da secadora | O ar com baixo ponto de orvalho aumenta a força motriz da remoção de umidade e encurta o ciclo de secagem. | Utilize um sensor de ponto de orvalho instalado após o leito dessecante e antes da tremonha. |
| Temperatura de secagem | O PET é geralmente seco numa faixa aproximada de 160–180°C, dependendo da geometria dos flocos e do tempo de residência. | 165–175 °C , ajustado após validação. | Impede o aquecimento excessivo, mantendo ao mesmo tempo a evaporação suficiente da umidade absorvida. | Verifique a temperatura real do material, não apenas o ponto de ajuste do aquecedor. |
| Tempo de residência de secagem | O tempo de residência típico é de aproximadamente 4 a 6 horas para o PET, dependendo da densidade aparente, da umidade inicial e do fluxo de ar. | 4–6 horas com fluxo de material estável | Evita a secagem excessiva, que consome energia sem melhorar a qualidade do produto. | Calcule o volume da tremonha dividido pela vazão mássica real e confirme com testes de umidade. |
| Nível de umidade na entrada | Os flocos de PET lavados podem entrar na secadora com aproximadamente 0,5 a 2,0% de umidade após a desidratação mecânica. | Reduza ao máximo a umidade obtida por desidratação mecânica antes da secagem térmica. | Cada ponto percentual de água removida mecanicamente requer substancialmente menos energia térmica do que a evaporação dentro do secador. | Registre a umidade antes e depois da etapa de desidratação mecânica. |
| Consumo específico de energia | Sistemas de secagem de PET bem conservados podem operar com um consumo de aproximadamente 0,15 a 0,35 kWh por kg de PET, enquanto sistemas mal isolados ou com controle inadequado podem ultrapassar 0,40 kWh por kg. | 0,15–0,30 kWh/kg , dependendo das condições de alimentação. | Isolamento aprimorado, controle do fluxo de ar, recuperação de calor e carregamento correto reduzem o consumo de energia por quilograma. | Meça a entrada elétrica e divida pela massa de PET seca durante o mesmo período. |
| Fluxo de ar de secagem | O fluxo de ar excessivo aumenta a potência do ventilador e remove calor sensível adicional do sistema. | Utilize a vazão de ar mínima que mantenha o ponto de orvalho especificado e a temperatura uniforme da tremonha. | Sopradores de velocidade variável podem reduzir o consumo de energia do ventilador durante operações de baixa vazão. | Monitore simultaneamente o fluxo de ar, a queda de pressão, o ponto de orvalho e a umidade final. |
| Controle de vazamento de ar | Vazamentos nas vedações da tremonha, portas de acesso, filtros e juntas dos dutos permitem a entrada de ar úmido do ambiente no circuito de secagem. | Mantenha as vedações herméticas e inspecione rotineiramente portas, juntas, válvulas e conexões de dutos. | Previne a deterioração do ponto de orvalho e evita o reaquecimento repetido ou ciclos de secagem prolongados. | Compare o ponto de orvalho durante a operação normal com o secador vazio e isolado. |
| Manutenção do filtro e do dessecante | Filtros obstruídos aumentam a queda de pressão; dessecante saturado ou danificado reduz o desempenho da secagem. | Mantenha os filtros dentro do limite de queda de pressão especificado pelo fabricante e regenere o dessecante corretamente. | Mantém o fluxo de ar e reduz a necessidade de maior velocidade do ventilador ou períodos de aquecimento mais longos. | Monitore a pressão diferencial do filtro, a temperatura de regeneração e a estabilidade do ponto de orvalho. |
| Recuperação de calor | O calor proveniente dos gases de exaustão da regeneração ou do ar de retorno quente pode ser recuperado através de um trocador de calor ar-ar, sempre que o projeto do sistema o permita. | Pré-aqueça o ar de processo de entrada sem misturar o ar de exaustão úmido com o circuito de secagem. | Pode reduzir a demanda de aquecimento, especialmente em operação contínua com vazão estável. | Compare a potência do aquecedor antes e depois da recuperação de calor, mantendo a mesma taxa de produção. |
| Carregamento da tremonha e fluxo de material | O enchimento irregular cria curtos-circuitos, zonas mortas e tempos de residência inconsistentes. | Mantenha uma taxa de alimentação constante e mantenha a tremonha dentro do seu nível operacional validado. | Melhora a uniformidade da umidade e evita que todo o lote fique excessivamente seco devido a algumas zonas úmidas. | Coletar amostras em diferentes momentos e locais de descarga. |
| Estratégia de controle automático | A temperatura, o ponto de orvalho, o fluxo de ar, o tempo de regeneração e a vazão de material devem ser monitorados continuamente. | Utilize controle em circuito fechado com alarmes para alta umidade, alto ponto de orvalho, baixo fluxo de ar e temperatura excessiva. | Evita o aquecimento desnecessário durante períodos de inatividade e adapta a potência da secadora à demanda real de produção. | Analise os dados de tendência para kWh/kg, ponto de orvalho, temperatura de saída, vazão e umidade. |
| Qualidade e equilíbrio energético | Um nível de umidade mais baixo nem sempre significa melhor desempenho se o material for exposto a calor excessivo ou tempo de permanência prolongado. | Atender às especificações de umidade, minimizando o consumo combinado de energia de aquecedores, ventiladores e regeneração. | Equilibra a qualidade do produto, a retenção da viscosidade intrínseca, a produtividade e o custo operacional. | Avalie em conjunto a umidade, a viscosidade intrínseca, a cor, a estabilidade da fusão e a energia específica. |
Reduzir energia em máquinas de reciclagem plástica começa com uma métrica simples: kWh/kg processado. Instale medidores no triturador, extrusora, secadora e linha de lavagem. Registre consumo, produção, umidade e parâmetros por turno. Sem esses dados, qualquer economia vira apenas impressão.
O relatório Eficiência Energética 2023, da Agência Internacional de Energia, indica que a indústria concentra aproximadamente 37% do consumo final global de energia. O Departamento de Energia dos Estados Unidos estima que os sistemas acionados por motores representem cerca de 70% da eletricidade industrial. Esses números justificam verificar motores, inversores, resistências e tempos ociosos. Uma meta mensal de redução entre 10% e 20% pode orientar testes, mas não deve ignorar a qualidade do material reciclado.
Compare o kWh/kg da mesma receita e do mesmo produto. Uma carga úmida pode aumentar o consumo da secadora, enquanto facas desgastadas aumentam a corrente do triturador. Programar limpeza de filtros, verificar rolamentos e desligar transportadores parados. A Plastics Recyclers Europe destaca, nos seus relatórios de circularidade, a importância de maior eficiência operacional para ampliar a reciclagem europeia. Ainda assim, 20% talvez seja irreal em uma planta assustadora. Começar com 10% pode ser mais honesto. Revise a meta após quatro semanas. O resultado pode decepcionar. Isso também ensina.
Motores IE3 ou IE4 reduzem perdas elétricas. Inversores ajustam a rotação à carga real. O potencial costuma variar entre 10% e 30%. Não é garantido.
Registre kWh por tonelada, corrente, temperatura e horas trabalhadas durante uma semana. Meça com a mesma produção. Um triturador vazio pode consumir energia sem produzir material.
Não necessariamente. Um IE4 mal dimensionado pode gastar mais que um IE3 adequado. Verifique carga, controle, manutenção e tempo de operação. A escolha exige comparação real.
O objetivo é ficar abaixo de 0,005%, equivalente a 50 ppm. Acima disso, podem surgir hidrólise, bolhas, peças frágeis e acabamento irregular. Secar menos nem sempre economiza.
Use ar desumidificado, circulação estável e isolamento térmico adequado. Monitore o ponto de orvalho, preferencialmente próximo de -40 °C. Temperaturas entre 160 °C e 180 °C dependem do material e do tempo de residência.
Filtros saturados reduzem o fluxo de ar. Mangueiras abertas permitem entrada de umidade. Sensores descalibrados podem mostrar segurança falsa. Meça a umidade na saída, lote por lote.
Use o indicador kWh/kg processado. Instale medidores no triturador, extrusora, secadora e lavagem. Registre produção, umidade e parâmetros de cada turno. Sem dados, sobra apenas impressão.
Uma meta entre 10% e 20% pode orientar testes. Começar com 10% talvez seja mais honesto. Compare a mesma receita e o mesmo produto. Revise o resultado após quatro semanas; a meta pode decepcionar.
Reduzir o consumo de energia em máquinas de reciclagem plástica exige medir, ajustar e acompanhar cada etapa do processo. O indicador de referência pode variar entre 0,2 e 1,0 kWh por quilo de material reciclado, ajudando a identificar desperdícios e oportunidades de melhoria. Na extrusão, a temperatura deve ser regulada conforme o polímero processado, normalmente entre 180 °C e 250 °C, evitando aquecimento excessivo e instabilidade operacional.
Também é prejudicado o uso de motores de alta eficiência, como as classes IE3 ou IE4, combinados com inversores de frequência, que podem proporcionar economias de 10% a 30%. Na reciclagem de PET, uma secagem bem controlada deve manter a umidade abaixo de 0,005%, reduzindo o retrabalho e as perdas térmicas. Para aplicar o conceito de “como reduzir o consumo de energia da máquina de reciclagem de plástico”, monitore continuamente o kWh/kg produzido e estabeleça metas mensais de redução entre 10% e 20%, sempre considerando a qualidade do material e a segurança do processo.
Máquina de Vermont