Instalar uma máquina de tratamento corona inline exige mais do que encaixá-la na linha de produção. O resultado depende do material, da velocidade de operação e da estabilidade do processo. Um rolo com tensão irregular pode enrugar o filme. Um eletrodo mal posicionado pode gerar tratamento desigual. São detalhes pequenos, mas aparecem depois na impressão ou na laminação.
Este guia reúne cinco dicas práticas para planejar a instalação, desde a escolha do ponto de montagem até os testes iniciais. A questão de como instalar uma máquina de tratamento corona em linha envolve também consultar o espaço disponível, as conexões elétricas, o aterramento e as orientações do fabricante. Segurança não é um detalhe. A instalação deve ser realizada por profissionais especializados, com a máquina parada e isolada em conformidade com os procedimentos aplicáveis.
Depois da montagem, vale testar a linha com o substrato real e registrar velocidade, distância do eletrodo e resultados de tratamento. Canetas de tensão superficiais podem ajudar, mas não substituem as especificações adequadas para cada aplicação. Nem todo ajuste funciona de primeira. Às vezes, é preciso reverter a tensão do filme ou reduzir a velocidade. Esse cuidado evita mudanças às cegas e facilita a reprodução de uma configuração estável. As cinco dicas a seguir ajudam a identificar esses pontos sem prometer resultados iguais para materiais diferentes.
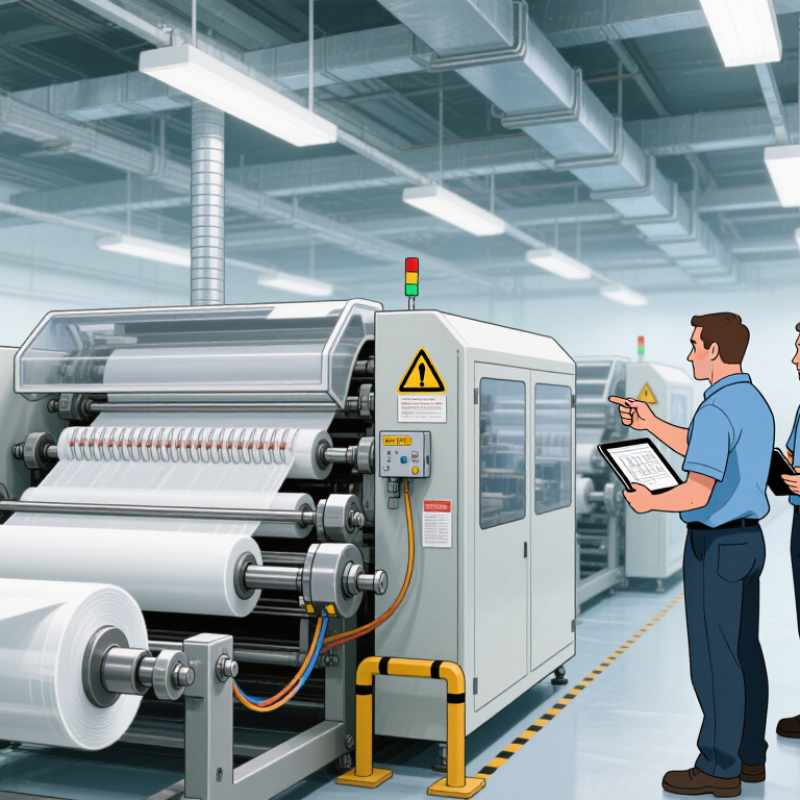
5 dicas para instalar máquina de tratamento corona inline
Para filmes de polietileno e polipropileno, use 38–42 dyn/cm como meta inicial de tratamento. Essa faixa é uma referência industrial comum, não um valor universal. A ASTM D2578-23 descreve como medir a tensão de molhamento de filmes plásticos; não determina uma meta única para cada aplicação. Confirme o resultado com o teste de tintas protetoras e avalie a aderência da tinta ou do adesivo usado em sua linha. Dyn/cm e mN/m têm o mesmo valor numérico.
Dicas
Simples, mas fácil de esquecer.
Ajustar a potência: uma potência excessiva pode danificar gradualmente o filme, enquanto o tratamento insuficiente reduz a mobilidade. Poeira, umidade e variações de velocidade também alteram os resultados. Registre as condições reais da linha, não apenas o valor indicado no painel. A leitura de 40 dyn/cm , por si só, não garante boa adesão. Verifique o desempenho com a tinta ou o adesivo final e considere o envelhecimento do filme; a tensão superficial pode cair com o tempo. É um ponto de partida, não uma promessa.
Ao instalar uma máquina de tratamento corona inline, dimensione a potência pela largura do material e pela velocidade da linha. Esses dois valores indicam quanta superfície passa pelos eletrodos a cada minuto. Uma bobina com 1,2 m de largura, avançando a 120 m/min, representa 144 m²/min de material tratado. Mais velocidade exige maior capacidade, se as demais condições permanecerem iguais.
Mas não basta multiplicar números sem conhecer o processo. Filme, papel e outros substratos respondem de maneira diferente; Também importa a tensão superficial inicial, o tratamento desejado e a configuração dos eletrodos. Consulte os dados técnicos do equipamento e confirme a potência disponível em operação contínua. Uma margem para variações de velocidade pode ajudar. Exagerar na potência, porém, não corrige uma regulação inconveniente.
Faça testes com amostras da produção real. Registre largura, velocidade e resultado do teste de mobilidade, como a medida em dinas, quando aplicável. Se a linha acelerar de 80 a 120 m/min, observe se o tratamento continua uniforme nas duas bordas e no centro. Pequenas diferenças contam. E vale a pena rever o cálculo: às vezes, o problema não é falta de potência, mas distância incorreta entre eletrodo e material ou manutenção irregular.
Utilize os exemplos abaixo como um guia inicial de planejamento. As estimativas consideram uma entrada de energia de tratamento de 1,2 kJ/m² e incluem uma margem de potência de 20%; os requisitos reais dependem do material, da energia superficial desejada, da configuração dos eletrodos e das condições de tratamento.
| Dica | Largura do material (m) | Velocidade da linha (m/min) | Vazão (m²/min) | Carga estimada (kW) | Com margem de 20% (kW) | Orientações de Planejamento |
|---|---|---|---|---|---|---|
| 1. Tamanho para uma web estreita e mais lenta | 0,5 | 60 | 30 | 0,60 | 0,72 | Considere pelo menos 1 kW de capacidade nominal do gerador, sujeita às especificações disponíveis da máquina e aos requisitos de operação. |
| 2. Ajuste a potência à taxa de produção normal. | 1.0 | 100 | 100 | 2,00 | 2,40 | Utilize cerca de 3 kW como meta de potência inicial; confirme o desempenho no nível de tratamento pretendido. |
| 3. Recalcular quando a largura ou a velocidade aumentarem | 1,5 | 150 | 225 | 4,50 | 5,40 | Uma potência em torno de 6 kW oferece um ponto de partida prático para este caso operacional ilustrativo. |
| 4. Verifique a velocidade máxima de produção. | 2.0 | 200 | 400 | 8,00 | 9,60 | Considere uma potência de aproximadamente 10 kW ou mais e verifique se a unidade de tratamento consegue lidar com toda a largura de trabalho. |
| 5. Dimensionamento para a maior largura e velocidade de corrida planejadas. | 3.0 | 300 | 900 | 18:00 | 21,60 | Utilize cerca de 22 kW como meta de capacidade inicial; confirme a especificação final com o fornecedor do equipamento. |
Cálculo: Carga estimada (kW) = largura (m) × velocidade (m/min) × energia de tratamento estimada (kJ/m²) ÷ 60. Esses valores são estimativas ilustrativas de dimensionamento e não especificações universais da máquina. Valide-os com testes e leve em consideração o tipo de material, a energia superficial necessária, o projeto do eletrodo, o resfriamento, o ciclo de trabalho e a potência útil do gerador.
Instale uma estação de tratamento corona antes da unidade de impressão , com acesso seguro para inspeção e limpeza. A posição reduz o risco de contaminação da superfície tratada antes da aplicação da tinta. Mantenha o percurso do filme estável: rugas e vibrações podem alterar a distância entre o eletrodo e o material. Poucos milímetros importam. Ajuste o que está de acordo com o fabricante da máquina e confirme a medida com o equipamento desligado, seguindo os procedimentos de segurança. Não copie valores de outra linha; a geometria e o tipo de filme mudam o resultado.
Depois da instalação, valide o tratamento com testes de tensão superficial. A ASTM D2578 descreve um método com soluções de referência para avaliar filmes plásticos. Na conversão de filmes, 38–42 mN/m é uma faixa operacional frequentemente usada como referência para impressão, mas não serve como garantia universal: tinta, substrato e armazenamento também interferem. Faça um teste. Registre o valor antes e depois do tratamento, junto com velocidade e potência, e observe se a tinta molha a superfície de modo uniforme. Um detalhe que costuma passar despercebido é a limpeza dos rolos; Os resíduos podem mascarar o diagnóstico. Se a leitura variar entre turnos, consulte o vão e as condições do material antes de aumentar a potência.
Após instalar uma máquina de tratamento corona inline, verifique a molhabilidade do filme com tintas de teste, conforme ASTM D2578. O método ajuda a estimar a tensão do molhamento de filmes plásticos, como polietileno e polipropileno. Use tintas adequadas ao material e siga as instruções do procedimento.
Parece simples. Mas há um porém. Poeira, óleo dos dedos, condensação ou demora entre o tratamento e o ensaio podem alterar a leitura. Retire uma amostra representativa da linha, sem tocar na área avaliada. Aplique a tinta no traço fino e observe se permanece contínua ou se retrei; respeite o tempo de observação indicado pelo método. Registre o resultado, o horário e as condições da linha.
Compare os valores antes e depois do tratamento, juntamente com a velocidade e a potência utilizada. Se a tinta retrair, a superfície pode não ter sofrido a molhabilidade pretendida para impressão ou laminação. Ainda assim, esse teste não garante, sozinho, a adesão final: tintas, adesivos e condições de processo também influenciam. Anote tudo. Repita a medição em diferentes pontos do rolo, pois a uniformidade nem sempre é perfeita. E confirme se a ASTM D2578 é aplicável ao filme específico.
Verificar a molhabilidade com tintas de teste de acordo com a norma ASTM D2578.
Pontos de verificação ilustrativos para tinta de teste: O gráfico mostra exemplos de níveis de tinta, não resultados de produção medidos ou uma meta de tratamento universal. A norma ASTM D2578 descreve um método de teste; o nível de superfície necessário depende do filme e do processo de conversão pretendido.
Uma máquina de tratamento corona inline precisa de ajustes satisfatórios para preparar toda a largura do material. Verifique o alinhamento dos eletrodos, a distância até a superfície e a passagem da bobina. Uma folga irregular pode criar diferenças entre as bordas e o centro. Registre também a velocidade da linha e a potência aplicada; esses dados ajudam a repetir condições úteis.
Dicas: Meça a uniformidade transversal em pelo menos três pontos: lado esquerdo, centro e lado direito. Use o mesmo método e faça a medição após estabilizar a linha. Pequenas variações contam.
Depois do tratamento, monitore a tensão superficial com instrumentos adequados, como canetas de teste, ou por um método validado para o processo. Faça uma verificação perto do momento da impressão ou laminação, pois o efeito pode diminuir durante o armazenamento. Mantenha as amostras limpas e evite tocar na área testada. Se os resultados variarem, verifique primeiro o estado dos eletrodos, a contaminação e a tensão do material. Nem sempre mais potência resolve; às vezes, piora a estabilidade. Anote resultados e condições, mesmo quando parecem repetitivos. Um registro simples costuma revelar padrões que a inspeção visual não mostra.
Use cerca de 38–42 dyn/cm como referência inicial. Não é uma meta universal. Confirme com a tinta ou o adesivo da linha.
Não. Os valores numéricos são iguais. Por exemplo, 40 dyn/cm corresponde a 40 mN/m.
Antes da unidade de impressão ou laminação, com acesso para inspeção e limpeza. Assim, a superfície tratada fica menos exposta à contaminação.
Siga as especificações da máquina e verifique o espaço com o equipamento desligado. Alguns milímetros importam. Não copie ajustes de outra linha.
Anote velocidade, potência, largura do material e leituras de tratamento. Registre as condições reais, não apenas o valor do painel.
Teste amostras no início e no fim do rolo. Repita a medição após o armazenamento. Fácil de esquecer.
Não. Observe se a tinta molha a superfície de maneira uniforme e teste o adesivo ou a tinta finais. A leitura, sozinha, não conta toda a história.
Poeira, umidade, velocidade variável, rugas e rolos sujos podem interferir. A potência excessiva também pode danificar o filme. Aumentá-la nem sempre resolve.
Para saber como instalar uma máquina de tratamento corona em linha, comece definindo a tensão superficial desejada para o material. Em poliolefinas, uma faixa aproximada de 38–42 dyn/cm pode servir como referência, mas o objetivo deve considerar as necessidades de impressão e as características do substrato. Dimensione a potência do equipamento de acordo com a largura do material e a velocidade da linha, garantindo tratamento adequado sem comprometer a produção.
Instale a estação antes da etapa de impressão e ajuste a distância entre os eletrodos e o material conforme especificações do fabricante. Após a instalação, verifique a mobilidade com tintas de teste, seguindo o método ASTM D2578, e verifique se o tratamento está uniforme em toda a largura. Monitore regularmente a tensão superficial após o processo, pois as variações podem indicar a necessidade de revisar os ajustes ou as condições de operação.
Máquina de Vermont