Como desentupir o cabeçote da matriz da recicladora?

Hora:2026-09-27 Autor:
0%

Desentupir o cabeçote da matriz de uma reciclada exige atenção ao material processado, à temperatura e às instruções do fabricante. Uma interferência pode surgir por contaminação, resíduos degradados ou parâmetros inadequados. O sinal costuma aparecer na saída: fluxo irregular, filamentos finos ou pressão instável. Às vezes, porém, o problema está antes da matriz. Vale verificar com cuidado.

Este guia apresenta critérios práticos para investigar como desenvolver o cabeçote da matriz sem transformar uma manutenção comum em risco para a equipe ou para o equipamento. A expressão como limpar um cabeçote entupido em uma máquina de reciclagem descreve essa busca, mas cada máquina tem limites próprios. Consulte o manual técnico e confirme os procedimentos autorizados pelo fabricante. Desligue e bloqueie as fontes de energia, aguarde o resfriamento indicado e use a proteção adequada são medidas essenciais. Nada de improvisos.

Também é importante distinguir uma interrupção parcial de uma falha em componentes, como resistências, sensores ou canais de alimentação. Uma purga controlada pode ajudar em certos sistemas, mas não serve para todos. Nunca force ferramentas através dos intervalos: a matriz pode ser danificada, mesmo quando o bloqueio parece pequeno. Registre a temperatura, a pressão e o tipo de exclusão encontrado. Esses detalhes ajudam no diagnóstico e na prevenção. Nem toda recomendação funciona em toda reciclada; essa limitação é parte de uma manutenção confiável. Se persistirem sinais anormais, pare a operação e solicite avaliação de um técnico atualizado.
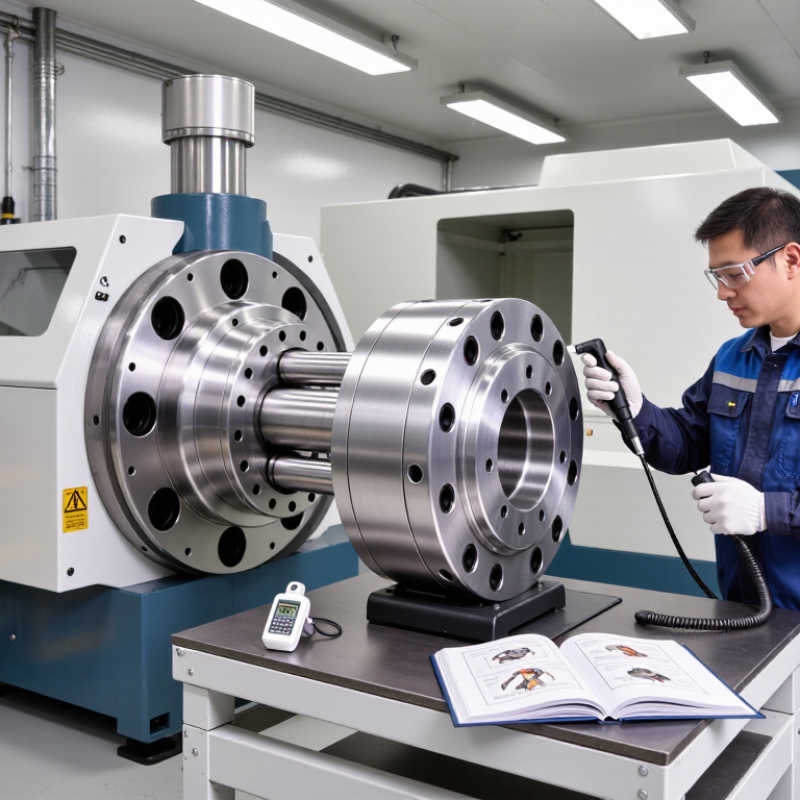
Como desentupir o cabeçote da matriz da recicladora?

Como identificar o entupimento no cabeçote da matriz

Para identificar um entupimento no cabeçote da matriz, observe a saída do material e a estabilidade do processo. O fluxo pode ficar irregular, com fios finos, intermediários ou pequenas zonas sem extrusão. Também podem surgir oscilações na pressão e aumento do esforço do motor. Anote quando os sinais aparecerem.

Compare esses dados com a produção habitual, mantendo semelhantes a matéria prima, a temperatura e a velocidade da rosca. Uma matriz parcialmente obstruída pode produzir faixas diferentes ou variadas de acordo com a espessura do material. Mas nem toda falha vem do cabeçote: umidade, contaminação ou uma tela filtrante bloqueada também alteram o fluxo. É fácil interpretar mal o sinal.

Antes de funcionar, interrompa o equipamento e siga o procedimento de bloqueio e tratamento indicado para a máquina. Não toque nem tente desobstruir uma matriz quente ou pressurizada. Registra o formato da saída, os valores dos sensores e qualquer ruído diferente; esses detalhes ajudam a equipe técnica a localizar a causa. Se a pressão subir rapidamente, pare a operação conforme o protocolo interno. A confirmação exige inspeção segura, não tentativa no improviso.

Como identificar uma cabeça de extrusão entupida em uma extrusora de reciclagem de plástico

Procure por vários sintomas simultaneamente e compare as leituras com a linha de base operacional normal da máquina.

Como interpretar este gráfico: As pontuações são um guia qualitativo da utilidade de cada sinal na investigação de um possível bloqueio; elas não representam probabilidades medidas nem limites universais. Uma tendência crescente de pressão de fusão combinada com queda ou instabilidade na produção é um indício mais forte do que qualquer sintoma isolado. Verifique também o conjunto de telas e o fluxo a montante, pois restrições nesses locais podem causar sinais semelhantes. Siga o procedimento de desligamento e bloqueio do equipamento antes da inspeção; superfícies quentes de polímero e metal podem causar queimaduras graves.

Como desligar e preparar uma recicladora para manutenção

Antes de desentupir o cabeçote da matriz, pare a alimentação do material e siga o procedimento de desligamento indicado no manual da recicladora. Espere o parafuso parar completamente. Desligue a máquina e isole as fontes de energia, incluindo a alimentação elétrica e sistemas auxiliares. Use o bloqueio e a sinalização prevista no local. Um botão de emergência, sozinho, não impede uma partida inesperada.

A matriz e o material retido podem permanecer muito quentes. Aguarde o tempo de resfriamento recomendado e confirme a temperatura com um instrumento adequado, sem tocar nas superfícies. Liberação de pressão residual apenas pelo método especificado pelo fabricante. Sem atalhos. Colocar luvas térmicas, proteção ocular e calçado de segurança; mantenha as ferramentas organizadas e a área seca. Nunca introduza mãos ou objetos no cabeçote enquanto houver energia ou pressão.

Antes de abrir qualquer proteção, verifique se o equipamento está estável e se ninguém pode religá-lo. Se o bloqueio não puder ser selecionado, interrompa o serviço e chame um profissional habilitado. Parece excesso de cautela, mas uma falha aqui muda tudo. Registre a condição encontrada e consulte o manual para identificar peças removíveis e métodos de limpeza compatíveis. Evite improvisar com martelos, maçaricos ou solventes: podem danificar a matriz e criar novos riscos.

Como remover e limpar a matriz com segurança

Antes de remover a matriz, desligue a recicladora e aplique bloqueio e etiquetagem conforme o procedimento de fábrica. Aguarde o resfriamento e confirme que não há pressão ou energia residual. Use luvas térmicas, proteção ocular e ferramentas adequadas.

A OSHA estima que medidas de controle de energia evitem perigos de cerca de 120 mortes e 50 mil lesões por ano nos Estados Unidos. A estimativa consta do documento Controle de Energia Perigosa (Lockout/Tagout) . Sem improvisos.

Com o conjunto frio e isolado, solte os fixadores na sequência indicada pelo fabricante do equipamento e apoie as peças para evitar quedas. Remove o polímero resistente com ferramentas não abrasivas; riscos na superfície podem prejudicar o fluxo. Evite golpes e solventes não aprovados para o material.

Se a interferência persistir, procure e consulte um técnico qualificado: insistir pode danificar a matriz. Na remontagem, limpe as faces de contato, verifique o estado das vedações e aperte os fixadores gradualmente, conforme o manual.

Registar a causa da interferência e da manutenção realizada. Pequenos resíduos também contaminam.

Como verificar os componentes e reparar o cabeçote

Antes de funcionar o cabeçote da matriz, desligue a recicladora, bloqueie a energia elétrica e o resfriamento completo. Confirme também que não há pressão ou material quente retido. Use luvas resistentes ao calor e proteção ocular. Consulte o manual técnico: a sequência de desmontagem varia conforme o equipamento.

Verifique a tela do filtro, os canais da matriz e as conexões de aquecimento. Os resíduos duradouros podem obstruir as oportunidades; limpe-os com ferramentas adequadas, sem arriscar o metal. Examine cabos, sensores de temperatura e resistências em busca de folgas, desgaste ou sinais de queimadura. As peças danificadas devem ser substituídas por componentes compatíveis. Não force os parafusos presos. Uma rosca danificada pode transformar uma limpeza simples em reparo maior.

Dica: fotografe as ligações antes de desmontar e organize os parafusos em uma bandeja. Depois da montagem, verifique a abertura e faça um teste gradual, observando temperatura e fluxo. Se o material continuar saindo de forma irregular, ou houver falha elétrica, interrompa o teste e chame um técnico qualificado. Às vezes, a interferência não é a causa principal; vale revisar também a alimentação e a regulação do processo.

Como desentupir a cabeça de extrusão de uma máquina de reciclagem: inspeção de componentes e reparos.

Componente ou área O que verificar Possíveis sinais de bloqueio ou danos Ação corretiva segura Como verificar o reparo
Segurança e isolamento Confirme o procedimento de desligamento da máquina, isole e bloqueie as fontes de energia e verifique se há pressão presa e material quente. A extrusora ainda está ligada, pressurizada ou quente o suficiente para causar queimaduras. Não solte a cabeça de extrusão enquanto estiver pressurizada ou quente. Siga o manual do equipamento e os procedimentos de bloqueio do local; deixe o conjunto esfriar e verifique se a pressão está zero antes de abri-lo. Uma pessoa qualificada confirma o isolamento, a temperatura segura e a ausência de pressão residual antes do início do trabalho.
Matéria-prima e filtração a montante Verifique a limpeza do material, a umidade, o tamanho das partículas e a condição das telas ou filtros de fusão a montante da matriz. A pressão aumenta, a produção diminui ou a contaminação se acumula repetidamente perto da entrada da matriz. Limpe ou substitua os elementos filtrantes de acordo com o procedimento do processo. Melhore a triagem ou a secagem da matéria-prima, quando necessário, para o material que está sendo processado. Após a reinicialização, monitore a pressão de fusão e a produção para garantir uma operação estável e verifique se há contaminação recorrente.
Abertura da matriz e canais de fluxo Inspecione a abertura da matriz e as passagens de fluxo acessíveis em busca de polímero solidificado, matéria estranha ou depósitos irregulares. Descarga irregular, redução da produtividade, estrias ou material emergindo apenas de parte da matriz. Com o conjunto isolado e resfriado em segurança, limpe-o utilizando ferramentas e métodos aprovados para o material do chip. Evite riscar as superfícies de vedação ou alargar a abertura; não utilize chama aberta. Inspecione se o caminho do fluxo está desobstruído e sem danos e confirme a vazão uniforme durante uma reinicialização controlada.
Aquecedores e sensores de temperatura Verifique as conexões do aquecedor, o posicionamento do sensor, as leituras do controlador e se as zonas de temperatura atingem os valores definidos. Zonas frias, fluxo de fusão inconsistente, variação inexplicável de temperatura ou alarmes repetidos do aquecedor. Com a energia desligada, inspecione a fiação e substitua os componentes defeituosos apenas por peças com a especificação correta. Utilize as configurações de processo especificadas para o material e o equipamento. Confirme leituras estáveis ​​e plausíveis da zona, bem como um aquecimento uniforme, antes de alimentar o material.
Parafusos, juntas e vedações Procure por fixadores soltos, superfícies de vedação danificadas, vedações desgastadas ou sinais de vazamento de polímero nas juntas. Vazamento de material, folgas irregulares nas juntas ou instabilidade de pressão ao redor da cabeça. Após o resfriamento e a despressurização seguros, limpe as superfícies de contato e substitua as vedações danificadas. Aperte os fixadores seguindo a sequência e o torque especificados na documentação do equipamento. Durante uma reinicialização controlada, verifique a junta para detectar vazamentos, movimentos anormais ou alterações de pressão.
Reinício e monitoramento controlados Confirme se as proteções estão no lugar, se as ferramentas foram removidas e se a cabeça de estampagem foi remontada de acordo com o procedimento do fabricante. Picos de pressão, ruído anormal, fluxo irregular ou vazamento após a reinicialização. Reinicie gradualmente e siga o procedimento operacional aprovado. Pare a máquina se a pressão, a temperatura ou o fluxo se tornarem anormais; não desobstrua um bloqueio forçando o material sob pressão excessiva. Registre a pressão, a temperatura e a vazão, e confirme se o fluxo está estável e uniforme dentro dos limites normais de operação da máquina.

Siga sempre a documentação de operação e manutenção da extrusora. O trabalho na cabeça de extrusão deve ser realizado por pessoal treinado, utilizando os equipamentos de proteção individual adequados.

Como testar o fluxo de material após a limpeza

Como desentupir o cabeçote da matriz da recicladora? Como testar o fluxo de material após a limpeza

Depois de remover resíduos do cabeçote, o teste de fluxo confirma se a passagem está realmente uniforme. Adicione o conjunto conforme a ficha técnica do polímero. Evite aumentar a temperatura apenas para “queimar” o material preso. Essa prática pode degradar o polímero e criar novos pontos de interferência.

Faça uma purga lenta, observando a saída em cada zona da matriz. Meça a massa extrudada durante 60 segundos, usando uma balança calibrada. Repita o ensaio três vezes. Uma diferença superior a 5% entre precisão merece investigação, especialmente quando aparecem fios finos, pulsação ou mudança de cor. Registre temperatura, pressão, rotação da rosca e massa obtida. Um detalhe esquecido compromete a comparação.

A OCDE informa, no Global Plastics Outlook de 2022, que apenas 9% dos resíduos plásticos foram reciclados globalmente em 2019. Por isso, cada falha de fluxo representa perda operacional e material desperdiçado.

Ainda assim, o valor de 5% não é uma regra universal. Geometria da matriz, umidade e mistura do material alteram o resultado. Um fluxo visualmente estável pode ocultar uma restrição parcial. Vale repetir o teste após 15 minutos de operação contínua, quando a pressão e a temperatura já estiverem estabilizadas.

FAQS

Como preparar a recicladora antes de desentupir o cabeçote?

Interrompa a alimentação e siga o procedimento de desligamento do manual. Espere o parafuso parar, desligue a máquina e bloqueie as fontes de energia. O botão de emergência, sozinho, não evita uma partida inesperada.

Quando é seguro abrir o cabeçote da matriz?

Aguarde o resfriamento recomendado e confirme a temperatura com um instrumento adequado. Libere qualquer pressão residual somente pelo método indicado no manual. Sem atalhos.

Que equipamentos de proteção devo usar?

Use luvas resistentes ao calor, proteção ocular e calçado de segurança. Mantenha as ferramentas organizadas e a área seca. Não introduza mãos ou objetos no cabeçote energizado ou pressurizado.

O que fazer se não for possível bloquear a máquina?

Interrompa o serviço e chame um profissional habilitado. Confirme que o equipamento está estável e ninguém pode religá-lo. Parece cautela demais, até algo dar errado.

Quais componentes devo verificar durante a limpeza?

Examine a tela do filtro, os canais da matriz e as conexões de aquecimento. Verifique cabos, sensores e resistências, procurando folgas, desgaste ou marcas de queimadura. Substitua peças danificadas por componentes compatíveis.

Como evitar danos ao desmontar e montar o cabeçote?

Consulte o manual, pois a sequência varia conforme o equipamento. Fotografe as ligações e guarde os parafusos numa bandeja. Não force parafusos presos; uma rosca danificada pode ampliar o reparo.

Como testar o fluxo depois da limpeza?

Use o conjunto conforme a ficha técnica do polímero e faça uma purga lenta. Meça a massa extrudada por 60 segundos, com balança calibrada, e repita três vezes. Registre também temperatura, pressão e rotação da rosca.

Como interpretar diferenças no fluxo?

Uma variação superior a 5% merece investigação, mas esse valor não é universal. Observe fios finos, pulsação ou mudança de cor. Repita o teste após 15 minutos de operação estável; um fluxo regular também pode esconder uma obstrução parcial.

Devo aumentar a temperatura para remover material preso?

Não apenas para “queimar” resíduos: isso pode degradar o polímero e criar novas obstruções. Se o fluxo continuar irregular ou surgir uma falha elétrica, interrompa o teste e chame um técnico qualificado.

Conclusion

Este guia explica como identificar o entupimento no cabeçote da matriz, observando sinais como fluxo irregular, redução da produção e acúmulo de material. Antes de iniciar a manutenção, desligue a recicladora, isole a alimentação de energia, aguarde o resfriamento e alivie qualquer pressão residual. Utilize equipamentos de proteção adequados e siga os procedimentos de segurança da máquina. Entender como limpar um cabeçote entupido em uma máquina de reciclagem começa por preparar o equipamento corretamente, evitando intervenções enquanto os componentes ainda estiverem quentes ou energizados.

Em seguida, descreva como remover a matriz com cuidado, limpar os resíduos sem superfícies danificadas e verificar peças em busca de desgaste, obstruções ou danos. Se necessário, repare ou substitua os componentes comprometidos antes de reparar o cabeçote. Por fim, teste o fluxo de material em condições controladas, verificando se a saída está uniforme e se há vazamentos ou sinais de novo bloqueio.