Como uma máquina de corte automático controla a tensão?

Hora:2026-10-12 Autor:
0%

Em uma máquina de corte automático, a tensão mantém o material firme durante o desenrolamento, o corte e o rebobinamento. Quando esse equilíbrio falha, surgem rugas, bordas desalinhadas ou rolos com diâmetro irregular. Por isso, compreender como uma máquina de corte automática controla a tensão ajuda a avaliar a qualidade do processo. Na prática, o sistema combina sensores, motores e controladores eletrônicos para ajustar a força aplicada ao filme, papel, folha metálica ou tecido.

Sensores de carga medem a tensão real em pontos estratégicos da linha. Um rolete dançante também pode compensar pequenas variações à medida que o material avança. O controlador compara a leitura com o valor programado. Depois, altere a velocidade ou o torque dos motores de desdobramento e rebobinamento. Em um rolo de filme plástico, por exemplo, a tensão pode cair quando o diâmetro diminuir. O acionamento precisa reagir rapidamente, mas sem movimentos bruscos. Parece simples. Não é.

A experiência do operador continua relevante, mesmo em equipamentos altamente automatizados. Ele verifica a fidelidade, observa marcas na superfície e confirma se a leitura corresponde ao comportamento real do material. Cada substrato reaja de maneira diferente. Um ajuste eficaz para papel pode danificar um filme fino. Fabricantes confiáveis ​​recomendam testes graduais, registros de produção e manutenção dos sensores. Ainda assim, nenhum controle elimina totalmente as incertezas. Temperatura, umidade e variações do lote podem alterar o resultado. Rever as configurações faz parte de um processo profissional e responsável.
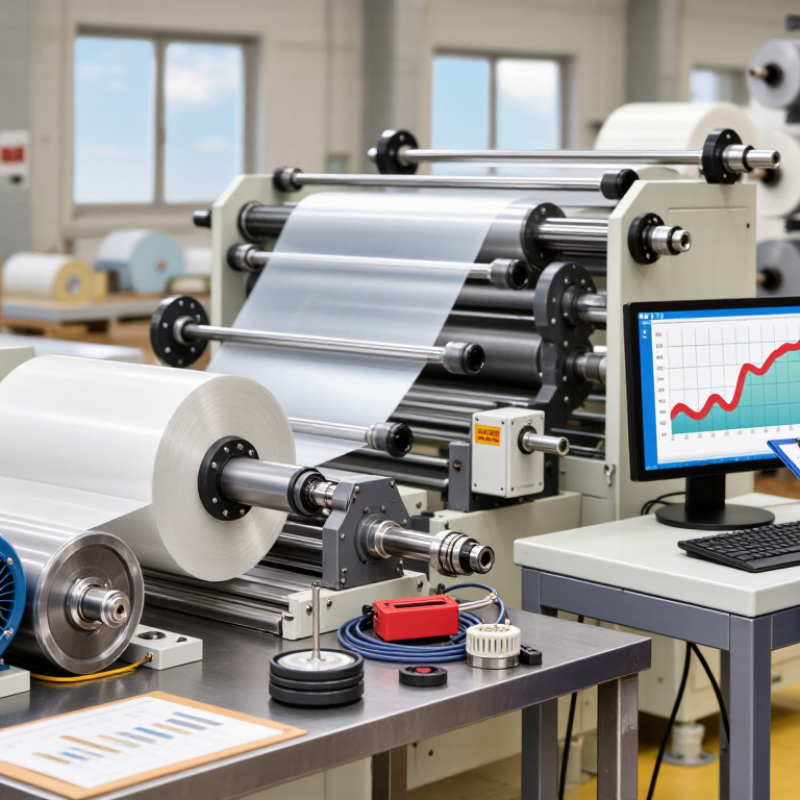
Como uma máquina de corte automático controla a tensão?

Princípios básicos do controle de tensão em máquinas de corte automático

Em uma máquina de corte automático, controlar a tensão significa manter o material firme durante o avanço. O objetivo é evitar rugas, deslocamentos e cortes fora da medida. Na prática, o rolo não é uniforme. Pequenas variações são importantes. A tensão correta depende da espessura, da elasticidade e da velocidade do material.

Um sensor de carga mede a força aplicada no trajeto. Em outros sistemas, um rolete dançarino acompanha pequenas oscilações. O driver compara essa leitura com o valor programado. Se a tensão cair, aumenta o torque do motor ou reduz a velocidade. Se sobe, faça o ajuste contrário. Esse processo ocorre continuamente, em frações de segundo. Parâmetros mal regulados causam vibrações e marcas na superfície.

A comunicação começa com o rolo parado e prossegue em baixa velocidade. O operador verifica o alinhamento, observa o sensor e compara o resultado com uma medição manual. Também vamos testar diferentes diâmetros de bobina. Materiais porosos ou muito flexíveis podem responder a formas irregulares. Não existe valor universal. Um erro frequente é confiar apenas na tela do equipamento. Tenho observado que uma leitura estável nem sempre representa um corte perfeito. Temperatura, umidade e desgaste mecânico também alteram o comportamento. Por isso, os registros de produção ajudam a encontrar padrões, embora não substituam a inspeção direta.

Sensores que monitoram a tensão durante o processo de corte

Como uma máquina de corte automático controla a tensão?

Sensores que monitoram a tensão durante o processo de corte

Em uma máquina de corte automático, a tensão mantém o material firme durante o avanço. Se estiver baixo, surgem rugas e cortes irregulares. Se você estiver alto, o filme pode esticar, romper ou deformar. Sensores de carga medem continuamente a força aplicada no rolo ou no eixo.

Esses dados chegam ao driver em poucos milissegundos. O sistema compara a leitura com o valor configurado pelo operador. Depois, ajuste a velocidade dos motores, o torque dos eixos ou a pressão dos rolos. Um rolo dançarino também pode compensar pequenas variações durante o relaxamento. O movimento parece discreto.

Na prática, a medição depende da descoberta e da limpeza dos componentes. Poeira, desgaste mecânico e mudanças de temperatura alteraram a leitura. Por isso, técnicos experientes verificam os sensores antes de culpar o software. Um teste simples usa um material conhecido e observa a estabilidade do sinal. Nem sempre o problema está na tensão.

Também é importante adaptar o controle ao tipo de material. Papel, filme plástico e laminados com respostas de maneiras diferentes. Uma configuração eficiente em um lote pode falhar no seguinte. Esse detalhe exige registros, acompanhamento do processo e ajustes cuidadosos, sem confiar apenas no valor exibido no painel.

Como uma máquina de corte automática controla a tensão?

Sensores de tensão monitoram o material continuamente durante o processo de corte.

O gráfico mostra um padrão típico de controle em malha fechada. O sensor mede a tensão da fita em newtons. e o sistema de acionamento ajusta a velocidade do rolo ou o torque de frenagem para manter a tensão próxima ao valor desejado. de 50 N. Pequenas variações são esperadas durante a aceleração, o corte e o reposicionamento do material.

Atuação dos motores e freios na estabilização do material

Em uma máquina de corte automático , a tensão nasce do equilíbrio entre motores, freios e sensores. O motor de desenrolamento libera o material com torque controlado. O freio corrige o excesso de velocidade. Células de carga medem a força real, geralmente em newtons, enquanto um driver compara esse valor ao ponto definido.

Relatórios técnicos da AIMCAL sobre processamento de bobinas indicam faixas de estabilidade próximas de ±1% a ±2% em aplicações bem ajustadas. Em uma linha ajustada para 120 N , isso representa uma variação de apenas 1,2 a 2,4 N . Parece pouco. Não é. Uma pequena oscilação pode criar rugas, deslocar a impressão ou alterar a largura do corte.

O motor precisa reagir sem puxar demais. O freio também não pode aquecer relaxante. Por isso, os técnicos observam torque, diâmetro da bobina, temperatura e resposta do sensor . Dados de estudos industriais publicados pela TAPPI mostram que a tensão muda conforme o raio da bobina diminui; ignorar essa relação que compromete a uniformidade do rolo.

Na prática, um rolo de filme fino pode vibrar quando a riqueza é prejudicial. Um filme mais exige outra curva de frenagem. Não existe uma regulamentação universal. E esse é um ponto frequentemente subestimado. Um projeto correto pode falhar diante de poeira, emendas ou sensores desalinhados. A experiência de campo ainda decide os últimos ajustes.

Ajustes automáticos de acordo com velocidade, espessura e tipo de material

Como uma máquina de corte automático controla a tensão?

O controle automático da tensão mantém o material firme durante o corte. Os sensores medem a força aplicada no rolo em tempo real. Um driver compara esse valor com a tensão programada. Depois, ajuste o freio, o motor ou o rolo dançarino. A resposta precisa ser rápida. Uma variação pequena pode criar rugas, deslocamentos ou cortes irregulares.

A velocidade muda diretamente o comportamento do material. Em alta velocidade, a máquina reduz as oscilações antes que elas aumentem. Materiais espessos desativados mais força e hidratação controladas. Filmes finos pedem ajustes delicados para evitar alongamentos. Papel, tecido técnico e laminados também reagem de maneiras diferentes. Por isso, o sistema considera espessura, espessura, peso e atrito. A regulamentação não deve depender apenas de uma tabela. Cada lote pode apresentar diferenças discretas.

Dicas: Calibre os sensores antes do turno. Confira o diâmetro inicial e final dos rolos. Observe uma superfície sob iluminação lateral. Rugas próximas ao eixo podem indicar tensão excessiva. Rugas nas bordas pontiagudas podem desalinhamento. Reduza a velocidade durante o teste inicial. Registre os valores que funcionaram. Isso facilita ajustes futuros.

A experiência do operador continua importante. Nem todo defeito nasce da tensão. Um rolo desalinhado ou uma lâmina desgastada produz sintomas semelhantes. Às vezes, a configuração automática parece correta, mas precisa ser revisada. A automação ajuda muito. Não substitua a verificação cuidadosa.

Como uma máquina de corte automática controla a tensão? — Ajustes automáticos de acordo com a velocidade, espessura e tipo de material.
Tipo de material Espessura típica Velocidade de linha recomendada Ajuste de tensão inicial Ajuste baseado na velocidade Ajuste baseado na espessura Método de controle automático Resultado típico
Filme flexível de PE ou PP 20–80 μm 30–120 m/min 2–8 N/100 mm Reduza a tensão durante a aceleração para limitar o estiramento e a curvatura das bordas; aumente gradualmente em velocidade constante. Use uma tensão menor para filmes mais finos e uma tensão ligeiramente maior para filmes mais espessos. O feedback da célula de carga ajusta o freio de desenrolamento ou o torque do servo, enquanto um rolete oscilante absorve as variações de velocidade de curto prazo. Rastreamento estável da web com redução de rugas e menor alongamento.
Filme PET 12–50 μm 40–180 m/min 5–15 N/100 mm Aplique uma rampa de tensão controlada durante a aceleração e a desaceleração para evitar mudanças repentinas de tensão. Aumente o ponto de ajuste moderadamente à medida que a espessura aumenta, evitando força excessiva em camadas finas. Um controlador de circuito fechado compara a tensão medida com o valor de referência e corrige o torque do motor continuamente. Melhoria da estabilidade dimensional e posicionamento preciso do corte.
Papel 60–180 g/m² 40–150 m/min 10–30 N/100 mm Aumente a tensão progressivamente com a velocidade, mas limite a aceleração para reduzir as rupturas da fita. Gramaturas mais elevadas geralmente exigem uma tensão de ajuste maior; tecidos frágeis necessitam de uma margem de segurança menor. Células de carga e sensores de guia de borda regulam o torque de frenagem e o alinhamento lateral. Cortes mais precisos, menos quebras e comprimento de folha consistente.
Folha de alumínio 7–30 μm 20–100 m/min 4–12 N/100 mm Use aceleração lenta e correção rápida para evitar vincos causados ​​por picos de tensão transitórios. Folhas mais finas exigem menor tensão e limites mais rígidos para a flutuação da tensão. O feedback de tensão de alta resolução controla o torque de desenrolamento, enquanto a posição do dançarino proporciona compensação durante os transientes. Menos rugas, furos e erros de alinhamento lateral.
Tecido não tecido 30–150 g/m² 20–100 m/min 3–15 N/100 mm Mantenha uma tensão baixa e estável durante as mudanças de velocidade para evitar deformações e variações na largura. Ajuste a tensão de acordo com a gramatura, a orientação das fibras e as características de elasticidade. Os roletes servoacionados coordenam-se com o feedback da célula de carga e compensam a elasticidade do material. Largura consistente e distorção reduzida na estação de corte.
Web flexível laminada 40–150 μm 30–100 m/min 6–18 N/100 mm Utilize zonas de tensão separadas e reduza a rampa de aceleração quando for detectado deslizamento da camada. Ajuste a tensão de acordo com a camada mais frágil e evite exceder a resistência de aderência do laminado. O controle multizona equilibra a tensão de desenrolamento, processamento e rebobinamento usando servomotores sincronizados. Redução de erros de telescopagem, delaminação e registro.
Tecido ou tecido 80–300 g/m² 10–80 m/min 8–25 N/100 mm Aumente a tensão gradualmente com a velocidade, compensando a recuperação elástica após a desaceleração. Tecidos mais pesados ​​ou densos normalmente exigem maior tensão; tecidos elásticos exigem limites menores. O feedback das células de carga, dos rolos de movimentação e dos sensores de borda coordena o torque dos rolos e o alinhamento da bobina. Cortes mais precisos com menos ondulações e menor distorção do tecido.
Os valores apresentados são faixas iniciais típicas, expressas como tensão total da bobina por 100 mm de largura do material. As configurações finais devem ser verificadas por meio de cortes de teste, pois a tensão real depende da largura da bobina, do diâmetro do rolo, da elasticidade do material, do atrito, da qualidade da emenda e da configuração da máquina.

Sistemas de segurança e correção de falhas na tensão do corte

Uma máquina de corte automático controla a tensão com células de carga, rolos dançantes e sensores de velocidade. Esses componentes medem a força aplicada ao material em tempo real. Um driver PID compara o valor medido com a referência programada. Depois, corrija a velocidade dos motores.

A segurança começa antes da correção . Quando a tensão ultrapassa o limite, o sistema deve reduzir a velocidade, acionar um alarme e interromper o corte. Barreiras físicas, sensores de porta e parada de emergência evitam o acesso a zonas perigosas. A norma ISO 13849-1 recomenda avaliar o desempenho das funções de segurança conforme o risco da máquina. Não basta instalar um botão vermelho.

Um estudo global de manutenção industrial publicado em 2020 indicou que 82% das empresas enfrentaram paradas não planejadas nos três anos anteriores. Em linhas de corte, uma falha pequena pode criar rugas, cortes inclinados e desperdício contínuo. O relatório também reforça a importância da manutenção preventiva e do monitoramento de condições. Na prática, a equipe deve verificar cabos, roletes, falhas de células e desgaste dos freios.

O diagnóstico precisa deixar rastros. Registros de tensão, alarmes e intervenções ajudam a identificar padrões. Ainda assim, os sensores podem perder isolamento com poeira ou vibração. Esse ponto costuma ser subestimado. Uma correção automática não substitui a inspeção humana, especialmente após troca de bobina ou alteração de material.

FAQS

O que significa controlar a tensão numa máquina de corte automático?

Significa manter o material firme durante o avanço, evitando rugas, deslocamentos e cortes fora da medida.

Quais fatores influenciam a tensão correta?

Espessura, elasticidade, velocidade, diâmetro da bobina, temperatura e umidade influenciam diretamente o ajuste.

Como os sensores ajudam no controle da tensão?

Células de carga medem a força aplicada. Rolos dançarinos acompanham pequenas oscilações durante o avanço.

O que acontece quando a tensão fica baixa ou alta?

Com tensão baixa, o motor pode aumentar o torque. Com tensão alta, reduz-se a velocidade ou o torque.

Existe um valor universal de tensão?

Não existe. Um filme fino e um material rígido precisam de curvas diferentes.

Como iniciar uma regulagem com mais segurança?

Comece com a bobina parada. Depois, avance lentamente e verifique alinhamento, sensores e medidas manuais.

Quais sinais indicam tensão mal ajustada?

Rugas, vibrações, marcas superficiais, cortes inclinados e deslocamento da impressão são sinais comuns.

A leitura estável do equipamento garante um corte perfeito?

Não necessariamente. Poeira, emendas, desgaste e sensores desalinhados podem esconder problemas reais.

Que cuidados ajudam a evitar falhas durante a operação?

Registre tensões e alarmes. Inspecione cabos, roletes, freios e células de carga após cada troca de bobina.

Como os sistemas de segurança devem agir diante de tensão excessiva?

Devem reduzir a velocidade, emitir alarme e interromper o corte quando o limite for ultrapassado. Um botão vermelho sozinho não basta.

Conclusion

Uma máquina de corte automático controla a tensão para manter o material estável, uniforme e perfeitamente alinhado durante todo o processo. O sistema utiliza sensores para medir continuamente a força aplicada no filme, papel, tecido ou outro material, identificando variações que possam causar rugas, deslocamentos ou cortes irregulares. Esta informação é enviada ao controlador, que ajusta os motores de tração e os freios para equilibrar o desdobramento e o enrolamento. Em outras palavras, como o controle da tensão de uma máquina de corte automática depende da combinação entre medição constante e respostas automáticas rápidas.

As parâmetros são adaptadas de acordo com a velocidade de operação, a espessura, a largura e o tipo de material. Materiais mais delicados exigem menor força, enquanto materiais rígidos podem suportar níveis superiores. Além disso, os sistemas de segurança são interrompidos ou prejudicam a velocidade quando detectam excesso de tensão, perda de contato, desalinhamento ou falhas nos sensores. Assim, a máquina preserva a qualidade do corte, reduz desperdícios e proporciona uma operação mais segura e consistente.