Uma máquina de filme biodegradável que não derreta corretamente pode interromper toda a produção. O problema nem sempre está na temperatura indicada no painel. Humidade, mistura complexa, rosca desgastada e pressão instável também interferem na plastificação.
A pergunta “por que minha máquina sopradora de filme biodegradável não derrete corretamente” exige uma análise técnica, não apenas aumenta o calor. PLA, PBAT, TPS e suas misturas possuem janelas de processamento diferentes. Segundo a European Bioplastics, com dados da nova-Institute publicados em 2023, a capacidade mundial de produção de bioplásticos alcançou aproximadamente 2,18 milhões de toneladas. O mesmo relatório prevê cerca de 7,43 milhões de toneladas até 2028. A embalagem representa uma parcela importante desse crescimento. Portanto, controlar o processo tornou-se essencial.
Comece verificando a ficha técnica da resina. Confirme a temperatura de secagem, o tempo de residência e o perfil recomendado para cada zona. Pellets úmidos podem produzir bolhas, ruídos e fusão irregular. Uma medição real junto ao cilindro também pode revelar sensores descalibrados. Já observei painéis com 180 °C, enquanto o material recebia muito menos calor. É um detalhe simples, mas decisivo. A rosca merece atenção. Baixa análise, alimentação irregular ou desgaste do cisalhamento. Limpe o filtro e examine a matriz. Às vezes, a obstrução parece falta de temperatura. Nem sempre é. Este guia apresenta verificações práticas, baseadas em relatórios setoriais, recomendações técnicas e experiência operacional. Ajustes graduais são mais seguros do que mudanças bruscas. Controle cada variável e registre os resultados.
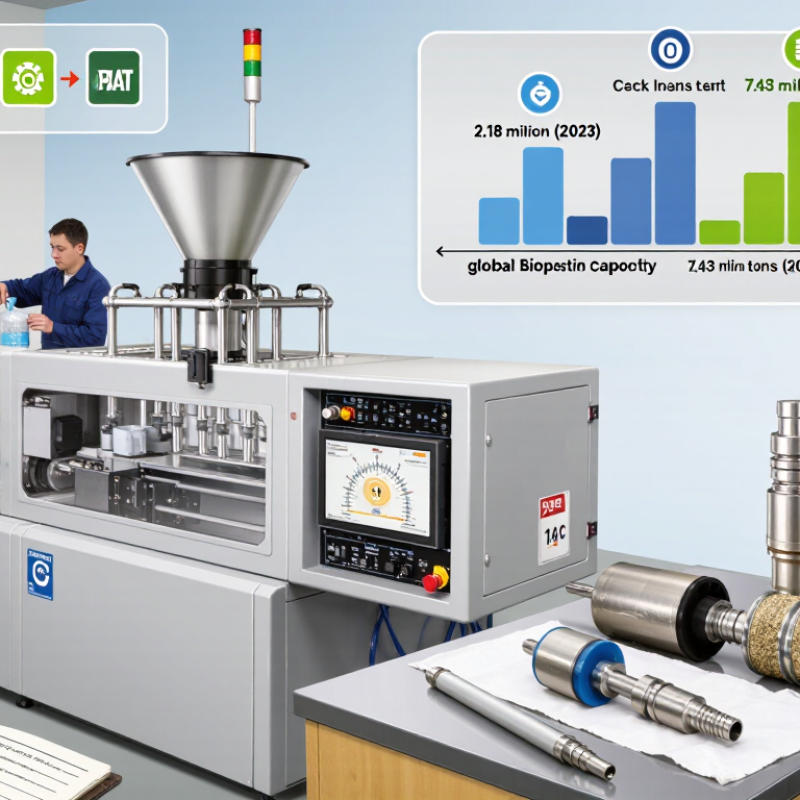
Quando uma máquina de filme biodegradável não contém material, investigue antes de aumentar o calor. A umidade é uma causa frequente, especialmente em contêineres armazenados abertos. Material úmido pode formar bolhas, apresentar aparência granulada e sair com fusão irregular. Verifique também se a temperatura real coincide com o painel. Sensores mal posicionados podem indicar valores incorretos. Parece simples, mas esse erro engana muitos operadores.
Analise o perfil térmico das zonas . A alimentação pode ser fria, enquanto a matriz permanece quente demais. Essa diferença prejudica a homogeneização. A rotação elevada do parafuso reduz o tempo de residência e pode deixar partículas sem fundo. Rotação baixa, porém, pode causar manipulação por calor. Resíduos de outros polímeros, filtros obstruídos e pressão assustadora também interferem. Registre cada ajuste; trabalhar apenas pela aparência dificulta identificar a origem.
Dica: siga uma pequena amostra conforme a ficha técnica e compare o resultado. Depois, teste uma faixa moderada de temperatura, alterando uma variável por vez. Observe o filme na saída: pontos opacos indicam mistura incompleta, enquanto odor forte pode simulação manipulação. Faça o teste. Confirme ainda a concentração dos sensores e a limpeza do cilindro. Nem toda falha vem da máquina; às vezes, o lote recebido variava mais do que esperávamos. Quando os sinais permanecem contraditórios, parte uma avaliação técnica e registra umidade, temperaturas, pressão e velocidade.
A umidade é uma causa comum. Pellets úmidos formam bolhas, pontos granulados e fusão irregular. Verifique também temperaturas reais, rotação da rosca e resíduos internos. Nem sempre o problema está na máquina.
Observe bolhas, ruídos, odor incomum e superfície irregular. Confira se os recipientes ficaram abertos. Compare o lote atual com um lote aprovado. Registre a umidade medida.
Nem sempre. Compare cada zona com um termopar portátil calibrado. Diferenças superiores a 5–10 °C exigem investigação. Sensores mal posicionados confundem muitos operadores.
Uma zona fria dificulta a plastificação. Uma zona quente demais pode degradar o polímero. Compare alimentação, cilindro e matriz. Pequenas diferenças importam.
Sim. Velocidade alta reduz o tempo de residência. Velocidade baixa pode aumentar a exposição ao calor. Ajuste com cuidado. Registre cada mudança.
Desligue o equipamento seguindo o procedimento de segurança. Procure desgaste, folgas, resíduos frios e material carbonizado. Um parafuso desgastado reduz o cisalhamento. Limpe antes de testar novamente.
Mantenha alimentação, rotação e resfriamento constantes. Colete amostras a cada cinco minutos, durante pelo menos trinta minutos. Observe transparência, espessura, resistência e pontos sólidos. Uma amostra bonita não prova estabilidade.
Examine a alimentação, a tela filtrante e possíveis obstruções. Uma limpeza concentrada pode alterar rapidamente a pressão. Altere somente um parâmetro por vez. Registre tudo.
Compare o lote atual com uma matéria-prima aprovada. Registre umidade, temperaturas, pressão e velocidade. Se os sinais continuarem contraditórios, solicite avaliação técnica. Talvez a nossa hipótese esteja errada.
Quando uma máquina de filme biodegradável não derrete corretamente, é essencial investigar a causa antes de alterar a operação. A pergunta “por que minha máquina sopradora de filme biodegradável não derrete corretamente” pode estar relacionada à temperatura insuficiente, a um perfil térmico inadequado, à alimentação irregular ou à umidade excessiva na matéria-prima. Verifique se o material foi devidamente preparado e se a dosagem permanece constante durante a produção.
Também é importante o funcionamento do parafuso, do cilindro, das resistências e dos sensores de temperatura, pois desgastes, obstruções ou falhas no aquecimento podem impedir uma fusão uniforme. Após os ajustes, realize testes graduais, observando a pressão, a estabilidade do fluxo e a qualidade do filme. A produção só deve ser retomada em ritmo normal quando a fusão for consistente e o processo apresentar resultados resultantes.
 Máquina de Vermont